ระบบควบคุมโครงสร้างผู้ถือเครื่องมือและหลักการทำงานของเครื่องกลึงไม้ CNC:
ในการใช้งานและการใช้งานเครื่องกลึง CNC ที่พักเครื่องมือไฟฟ้าถือเป็นส่วนสำคัญ การใช้งานอย่างสมเหตุสมผลในการดำเนินงานสามารถนำความสะดวกสบายมาสู่ผู้ปฏิบัติงานได้มาก แล้วระบบควบคุมโครงสร้างและหลักการทำงานของที่วางเครื่องมือไฟฟ้ามีอะไรบ้าง? ต่อไปนี้เป็นคำชี้แจงข้างต้น:
1. โครงสร้างผู้ถือเครื่องมือของเครื่องกลึงไม้ CNC:
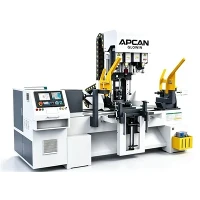
ตัวจับยึดเครื่องมือกลึง CNC แบบประหยัดใช้เพื่อแนะนำโครงสร้างและส่วนประกอบ ตัวจับยึดเครื่องมือกลึง CNC แบบประหยัดเป็นอุปกรณ์เปลี่ยนเครื่องมืออัตโนมัติที่พัฒนาขึ้นบนพื้นฐานของเครื่องกลึง CNC ทั่วไป ฟังก์ชั่นจะเหมือนกับที่วางเครื่องมือทั่วไป มีเครื่องมือสี่อย่าง ตำแหน่ง สามารถจับยึดเครื่องมือได้สี่ฟังก์ชันที่แตกต่างกัน ตัวจับยึดเครื่องมือหมุนได้ 90 องศา เครื่องมือจะสื่อสารกับตำแหน่งเครื่องมือเดียว แต่การหมุนของที่จับเครื่องมือและการเลือกหมายเลขตำแหน่งเครื่องมือจะถูกควบคุมโดยคำแนะนำของโปรแกรมการตัดเฉือน
2. ระบบควบคุมของผู้ถือเครื่องมือเครื่องกลึงไม้ CNC:
การควบคุมทางไฟฟ้าของที่วางเครื่องมือส่วนใหญ่ใช้เพื่อควบคุมการหมุนไปข้างหน้าและการหมุนของมอเตอร์ที่วางเครื่องมือโดยการควบคุมคอนแทคเตอร์การสื่อสารสองตัว จากนั้นควบคุมการหมุนไปข้างหน้าและการหมุนของที่วางเครื่องมือ
3. หลักการทำงานของผู้ถือเครื่องมือเครื่องกลึงไม้ CNC:
เมื่อเปลี่ยนเครื่องมือ ลำดับการทำงานของตัวจับยึดเครื่องมือคือ: การยกตัวจับยึดเครื่องมือ การจัดทำดัชนีตัวจับยึดเครื่องมือ การวางตำแหน่งตัวจับยึดเครื่องมือ และการจับยึดตัวจับยึดเครื่องมือ
1) ที่จับเครื่องมือถูกยกขึ้น: ที่จับเครื่องมือสามารถติดตั้งเครื่องมือที่แตกต่างกันสี่แบบ และสัญญาณดัชนีได้รับคำสั่งจากโปรแกรมประมวลผล ประการที่สองคือการวางแผนของผู้ผลิต เมื่อซื้อเครื่องจักรและอุปกรณ์ คุณต้องเลือกผู้ผลิตที่เหมาะสม ซึ่งไม่เพียงแต่รับประกันคุณภาพของเครื่องจักรเท่านั้น แต่ยังรวมถึงชั้นความปลอดภัยสำหรับหลังการขาย-ด้วย หลังจากที่ระบบ CNC ประกาศคำสั่งเปลี่ยนเครื่องมือ การควบคุม PMC จะส่งสัญญาณการหมุนไปข้างหน้า รีเลย์ควบคุมการหมุนไปข้างหน้าของมอเตอร์โพสต์เครื่องมือ KA3 จะถูกดึงเข้าไป ดึงคอนแทคเตอร์ควบคุมการหมุนไปข้างหน้าของมอเตอร์โพสต์เครื่องมือ KM3 เข้าไป และแนะนำให้มอเตอร์ขนาดเล็ก 1 หมุนไปข้างหน้าผ่านปลอกกุญแจแบบแบน ข้อต่อ 2 ทำให้เพลาตัวหนอนพลิกคว่ำ จากนั้นขับเคลื่อนเพลาตัวหนอนตัวอื่นให้กลิ้งไป
2). การจัดทำดัชนีตัวจับยึดเครื่องมือ: เมื่อฟันหน้าด้านปลายหลุดออกจนสุด ปลอกกำหนดตำแหน่งจะหมุนเพียง 160 องศา และรูเข็มบนปลอกกำหนดตำแหน่งที่ปลายด้านหน้าของสกรูเทอร์ไบน์จะอยู่ในแนวเดียวกันกับการวางแนวของสตั๊ดบอล
3). การวางตำแหน่งและการยึดที่วางเครื่องมือ: ตัวส่วนที่เหลือของเครื่องมือจะม้วนด้วยที่ยึดแปรง เมื่อหมุนไปที่หมายเลขเครื่องมือที่ระบุโดยโปรแกรม PMC จะปล่อยสัญญาณการหมุนไปข้างหน้า ส่งสัญญาณการหมุนออก รีเลย์ควบคุมการหมุนมอเตอร์ที่วางเครื่องมือจะถูกปิด และส่วนที่เหลือของเครื่องมือ มอเตอร์จะหมุนเพื่อควบคุมคอนแทคเตอร์ที่จะดึงเข้า มอเตอร์ที่ยึดเครื่องมือจะหมุน และหมุดกำหนดตำแหน่งจะเข้าสู่ร่องของแผ่นกำหนดตำแหน่งที่หยาบภายใต้ผลกระทบของสปริงสำหรับการวางตำแหน่งและการหนีบแบบหยาบ